Циндао Ринборн Машинери Ко., Лтд.
+86 186 6184 7678

Мы проводим следующие обработки поверхности на металлические отливки: Пескоструйная обработка, Покраска, Порошковое покрытие, Анодирование, Электрофотез, Хромирование, Чернение, Geormet, Zintek,Пассивация, цинкование-покрытие, матовая полировка, зеркальная полировка, электро-полировка, никелирование-покрытие и т. д.
Обработка поверхности металла - это процесс искусственного формирования поверхностного слоя на поверхности металлического основного материала, отличающегося по механическим, физическим и химическим свойствам от основы. Целью обработки поверхности является обеспечение коррозионной стойкости, износостойкости, декоративности или других особых функциональных требований продукта. Для металлических отливок наиболее часто используемые методы обработки поверхности: механическая полировка, химическая обработка, термическая обработка поверхности и напыление поверхности. Предварительная обработка поверхности металлических отливок заключается в очистке, зачистке, снятии заусенцев, обезжиривании и раскислении поверхности заготовки.
Есть два объяснения поверхностной обработки. Одним из них является универсальная обработка поверхности, которая включает в себя множество физических и химических методов, включая предварительную обработку, гальваническое покрытие, окраску, химическое оксидирование, термическое напыление и т. д.; другой - узко определенная обработка поверхности. То есть только обработка, включая пескоструйную очистку, полировку и т. д., которую мы часто называем предварительной-обработкой.

Рисование
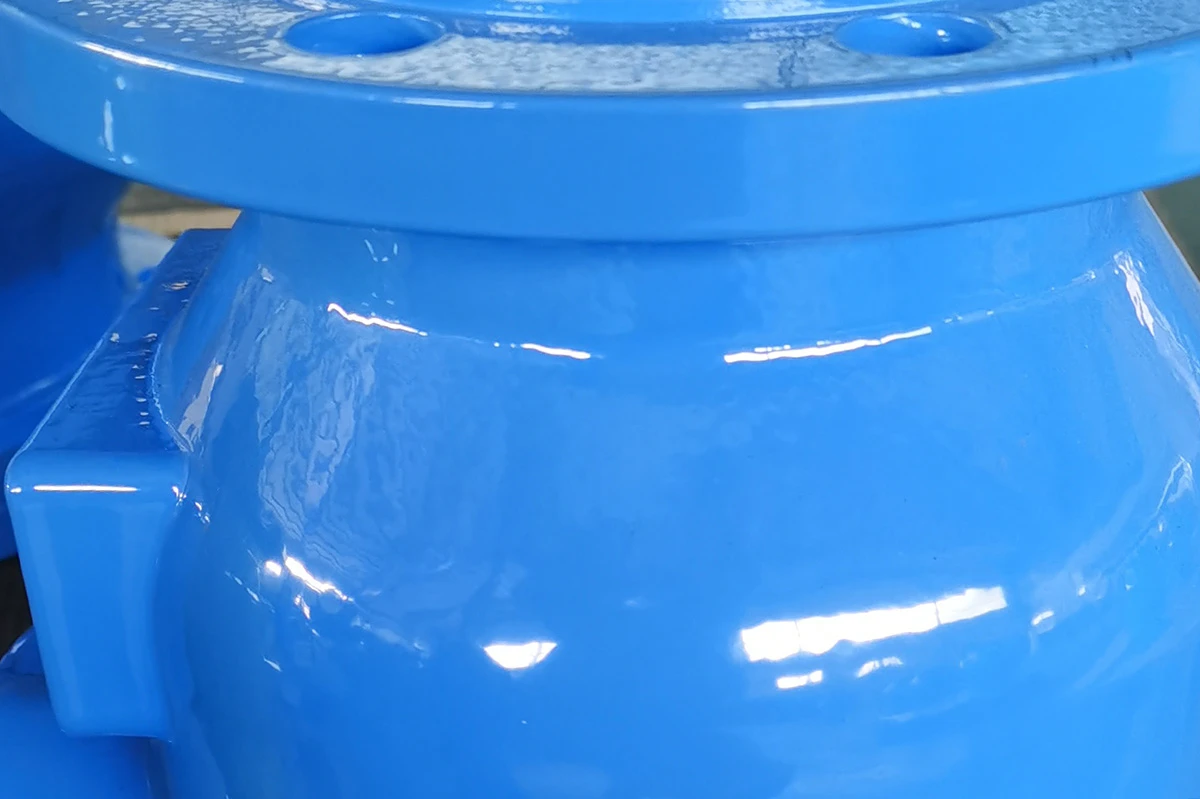
Порошковая покраска чугуна

Порошковое покрытие

Цинкование отливок из легированной стали
1. Предварительная обработка поверхности
В процессе обработки, транспортировки, хранения и т. д. на поверхности металлических заготовок часто образуется оксидная окалина, ржавый формовочный песок, сварочный шлак, пыль, масло и другие загрязнения. Чтобы покрытие прочно держалось на поверхности заготовки, перед покраской поверхность заготовки необходимо очистить. В противном случае это не только повлияет на силу сцепления и коррозионную стойкость покрытия с металлом, но и сделает основной металл, даже если он покрыт покрытием. Он может продолжать корродировать под защитой слоя, вызывая отслаивание покрытия, что влияет на механические свойства и срок службы заготовки. Видно, что целью предварительной обработки поверхности металлических заготовок является создание хорошей подложки, соответствующей требованиям к покрытию, получение защитного слоя хорошего качества и продление срока службы изделия.
2. Механическая обработка
В основном это полировка валиком с проволочной щеткой, дробеструйная обработка и пескоструйная обработка.Полировка щеткой заключается в том, что щеточный валик приводится в движение двигателем, а щеточный валик вращается с высокой скоростью по верхней и нижней поверхностям полосы в направлении, противоположном движению прокатывающей детали, для удаления оксидной окалины. Окалина оксида железа смывается щеткой в системе промывки замкнутой циркуляционной охлаждающей водой.
Дробеструйная очистка - это метод использования центробежной силы для ускорения снаряда и его попадания на заготовку для удаления ржавчины и очистки. Однако дробеструйная очистка имеет низкую гибкость и ограничена площадкой. Он немного слепит при очистке заготовки, и на внутренней поверхности заготовки легко образуются мертвые углы, которые невозможно очистить. Конструкция оборудования сложна, имеется множество быстроизнашивающихся деталей, особенно быстро изнашиваются лезвия и другие детали, затраты на техническое обслуживание-большие, затраты высоки, а разовые-инвестиции велики. При использовании дробеструйной обработки для обработки поверхности сила удара велика, а эффект очистки очевиден.
Однако обработка тонких пластин методом дробеструйной обработки может легко деформировать заготовку, и стальная дробь ударяется о поверхность заготовки (независимо от дробеструйной обработки или дробеструйной обработки), деформируя металлическую подложку. Поскольку оксид феррожелеза и оксид феррожелеза не пластичны, они разрушаются. После отслаивания масляная пленка деформируется вместе с материалом, поэтому дробеструйная и дробеструйная очистка не позволяют полностью удалить масляные пятна на заготовке с масляными пятнами. Среди существующих способов обработки поверхности деталей наилучший эффект очистки дает пескоструйная обработка. Пескоструйная очистка подходит для очистки поверхности заготовки с более высокими требованиями.
3. Плазменная обработка
Плазма представляет собой совокупность положительно заряженных положительных и отрицательных частиц (включая положительные ионы, отрицательные ионы, электроны, свободные радикалы и различные активные группы и т. д.). Положительные и отрицательные заряды равны. Поэтому его называют плазмой, которая является четвертым состоянием, в котором существует вещество помимо твердого, жидкого и газообразного состояний-состояния плазмы. Плазменный поверхностный процессор состоит из генератора плазмы, трубопровода подачи газа и плазменного сопла. Генератор плазмы генерирует энергию высокого-давления и высокой-частоты в стальной трубе сопла, которая активируется и контролируется для создания низкотемпературной плазмы в тлеющем разряде с помощью сжатого воздуха. Плазма распыляется на поверхность заготовки.
Когда плазма встречается с поверхностью обрабатываемого объекта, объект изменяется и происходят химические реакции. Поверхность была очищена, а углеводородные загрязнения, такие как смазка и вспомогательные присадки, были удалены, протравлены и приданы шероховатости, или образовали плотный -сшитый слой, или были введены кислородные-, содержащие полярные группы (гидроксильные, карбоксильные), эти группы способствуют адгезии различных материалов покрытия и были оптимизированы для нанесения адгезии и окраски. В результате применения плазменной обработки поверхности можно получить очень тонкую поверхность с высоким-растяжимым покрытием, что полезно для склеивания, нанесения покрытия и печати. Для увеличения адгезии нет необходимости в других машинах, химической обработке и других прочных компонентах.

Матовая полировка

Сатиновая отделка

Зеркальная полировка

Оловянная гальваника
4. Электрохимический метод.
Электрохимическая обработка поверхности использует электродную реакцию для образования покрытия на поверхности заготовки, которая в основном включает гальваническое покрытие и анодное окисление.
При этом заготовка находится катодом в растворе электролита. Процесс формирования покрытия на поверхности под действием внешнего тока называется гальванопокрытием. Слой покрытия может быть металлом, сплавом, полупроводником или содержать различные твердые частицы, например меднение, никелирование и т. д.
Находясь в растворе электролита, заготовка является анодом. Процесс образования оксидной пленки на поверхности под действием внешнего тока называется анодированием, как и анодирование алюминиевого сплава. Окислительная обработка стали может осуществляться химическими или электрохимическими методами. Химический метод заключается в помещении заготовки в окислительный раствор и использовании химического воздействия для образования оксидной пленки на поверхности заготовки, например, воронения стали.
5. Химические методы
Поверхностная обработка химическим методом не имеет токового воздействия, а использует взаимодействие химических веществ для формирования слоя покрытия на поверхности заготовки. Основными методами являются химическая конверсионная обработка покрытия и химическое напыление.
В растворе электролита на металлическую заготовку не воздействует внешний ток, а химическое вещество в растворе взаимодействует с заготовкой, образуя на ее поверхности покрытие, что называется химической конверсионной пленочной обработкой. Такие как воронение, фосфатирование, пассивация и обработка солью хрома на поверхности металла. В растворе электролита происходит каталитическая обработка поверхности детали без воздействия внешнего тока. В растворе из-за восстановления химических веществ процесс нанесения определенных веществ на поверхность заготовки с образованием покрытия называется химическим осаждением, например химическим никелированием, химическим меднением и т. д.
6. Метод горячей обработки
Метод горячей обработки заключается в плавлении или термической диффузии материала в условиях высокой температуры с образованием покрытия на поверхности заготовки. Основные методы следующие:
1) Покрытие горячим погружением
Процесс помещения металлической заготовки в расплавленный металл для образования покрытия на ее поверхности называется горячим-погружением, например, горячим-цинкованием и горячим-алюминием.
2) Термическое напыление
Процесс распыления расплавленного металла и распыления его на поверхность заготовки для образования покрытия называется термическим напылением, например, термическое напыление цинка и термическое напыление алюминия.
3) Горячее тиснение
Процесс нагрева и прижатия металлической фольги к поверхности заготовки с образованием слоя покрытия называется горячим тиснением, например, горячим тиснением алюминиевой фольги.
4) Химико-термическая обработка
Процесс, при котором заготовка контактирует с химическими веществами и нагревается, а определенный элемент попадает на поверхность заготовки при высокой температуре, называется химико-термической обработкой, такой как азотирование и науглероживание.
7. Электрофорез
В качестве электрода заготовка помещается в проводящую водо-растворимую или водо-эмульгированную краску и образует цепь с другим электродом в краске. Под действием электрического поля раствор покрытия диссоциирует на заряженные ионы смолы, катионы движутся к катоду, а анионы – к аноду. Эти заряженные ионы смолы вместе с адсорбированными частицами пигмента подвергаются электрофорезу на поверхности заготовки, образуя покрытие. Этот процесс называется электрофорезом.
8. Электростатическое распыление.
Под действием электрического поля постоянного-напряжения распыленные отрицательно заряженные частицы краски направляются на положительно-заряженную заготовку, образуя пленку краски, что называется статическим распылением.
