


Поставщик прецизионного литья по выплавляемым моделям из нержавеющей стали, кремнезема, по выплавляемым моделям, из Китая
Для чего используются отливки по выплавляемым моделям?
Отливки по выплавляемым моделям широко используются в насосах и клапанах, автомобилях, грузовиках, гидравлике, вилочных погрузчиках и многих других отраслях промышленности. Из-за их исключительной устойчивости к литью и превосходной отделки отливки по выплавляемым моделям используются все чаще. В частности, отливки из нержавеющей стали играют жизненно важную роль в судостроении и лодках, поскольку они обладают высокими анти-коррозионными характеристиками.
Допуск по литью может быть достигнут путем литья по выплавляемым моделям:
В зависимости от различных связующих материалов, используемых для изготовления оболочки, литье по выплавляемым моделям можно разделить на литье из кремнезоля и литье из жидкого стекла. Процесс литья по выплавляемым моделям из кремнезоля имеет лучшие допуски на размерное литье (DCT) и геометрические допуски на литье (GCT), чем процесс жидкого стекла. Однако даже при использовании одного и того же процесса литья класс допуска будет отличаться для каждого литого сплава из-за их различной литейной способности. Наш литейный завод хотел бы поговорить с вами, если у вас есть особые запросы относительно требуемых допусков. Ниже приведены общие классы допусков, которых мы можем достичь как при литье из кремнезоля, так и при литье жидкого стекла отдельно:
Марка DCT по литью по выплавляемым моделям из кремнезема: DCTG4 ~ DCTG6
Класс DCT по литью по выплавляемым моделям из водяного стекла: DCTG5 ~ DCTG9
Класс GCT по литью по выплавляемым моделям с использованием силикасола: GCTG3 ~ GCTG5
Класс GCT по литью по выплавляемым моделям из водяного стекла: GCTG3 ~ GCTG5
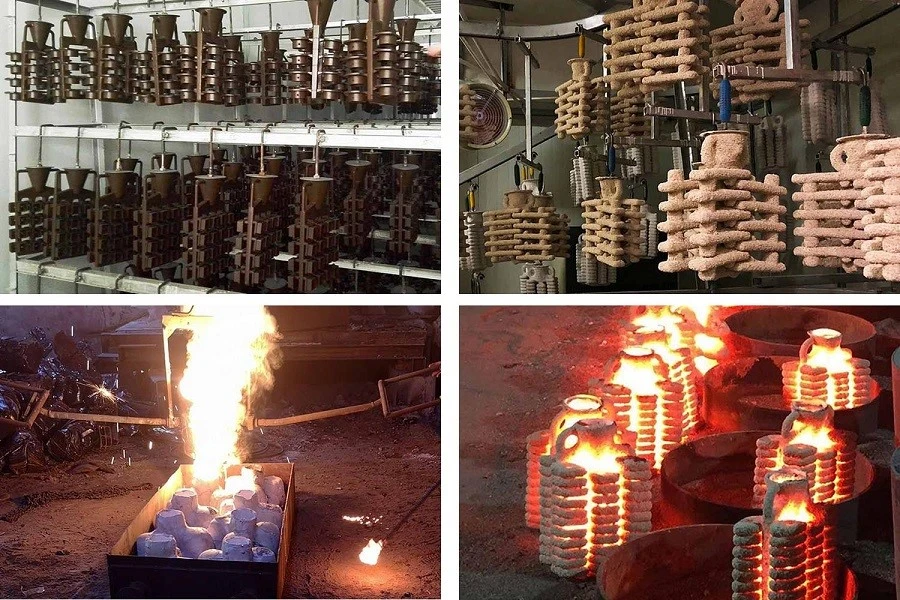
В зависимости от различных связующих для изготовления корпусов литье по выплавляемым моделям можно разделить на литье по выплавляемым моделям со связующим на основе диоксида кремния, литье по выплавляемым моделям на связующем из жидкого стекла и литье по выплавляемым моделям с их смесями в качестве связующих материалов. Золь кремнезема — это типичное связующее вещество на водной-основе с коллоидной структурой кремниевой кислоты. Это полимерный коллоидный раствор, в котором высокодисперсные частицы кремнезема растворимы в воде. Коллоидные частицы имеют сферическую форму и диаметр 6-100 нм. Процесс литья по выплавляемым моделям для изготовления оболочки представляет собой процесс гелеобразования. На гелеобразование влияет множество факторов, в основном электролит, pH, концентрация золя и температура. Существует много типов коммерческих золей кремнезема, наиболее часто используемым является щелочной золь кремнезема с содержанием кремнезема 30%. Чтобы преодолеть недостатки длительного цикла изготовления оболочки из кремнезоля, в последние годы был разработан быстросохнущий кремнезоль. Процесс изготовления оболочки из силиказоля относительно прост. Каждый процесс включает три процесса: нанесение покрытия, шлифование и сушка. Каждый процесс повторяется многократно для получения многослойной оболочки необходимой толщины.
Литье по выплавляемым моделям (по выплавляемым моделям) — это метод прецизионного литья деталей сложной -чистой- формы с использованием повторения восковых моделей. Литье по выплавляемым моделям или выплавляемый воск — это процесс формовки металла, в котором для изготовления керамической формы обычно используется восковая модель, окруженная керамической оболочкой. Когда скорлупа высыхает, воск расплавляется, остается только форма. Затем формуют отливку путем заливки расплавленного металла в керамическую форму.
В процессе изготовления оболочек из кремнезоля сушка является наиболее важным процессом. В результате высыхания вода улетучивается, золь кремнезема образует гель, а огнеупорные частицы прочно связываются друг с другом, в результате чего образуется высокопрочная-оболочка. Это хорошая подготовка к последующему кастингу.
Отливка, полученная в процессе изготовления оболочки из силиказоля, имеет низкую шероховатость поверхности, высокую точность размеров и длительный цикл изготовления оболочки. Этот процесс широко используется при литье жаропрочных-жаропрочных-сплавов, жаропрочных-сталей, нержавеющих сталей, углеродистых сталей, низколегированных сплавов, алюминиевых и медных сплавов.
Процесс прецизионного литья по выплавляемым моделям на основе силиказоля подходит для повторяемого производства компонентов сетчатой формы из различных металлов и высокоэффективных сплавов. Хотя этот процесс обычно используется для небольших отливок, этот процесс использовался для производства целых дверных рам самолетов: стальные отливки весом до 500 кг и алюминиевые отливки до 50 кг. По сравнению с другими процессами литья, такими как литье под давлением или литье в песчаные формы, это может быть дорогостоящим процессом. Однако компоненты, которые можно изготовить с помощью литья по выплавляемым моделям, могут иметь сложные контуры, и в большинстве случаев компоненты отливаются почти по чистой форме, поэтому после отливки требуется небольшая доработка или она вообще не требуется.
▶ Черные и цветные-металлы для литья по выплавляемым моделям, процесс литья по выплавляемым моделям:
Серый чугун: HT150, HT200, HT250, HT300, HT350; ГЖЛ-100, ГЖЛ-150, ГЖЛ-200, ГЖЛ-250, ГЖЛ-300, ГЖЛ-350; ГГ10~ГГ40.
Ковкий чугун или чугун с шаровидным графитом: GGG40, GGG50, GGG60, GGG70, GGG80; ГЖС-400-18, ГЖС-40-15, ГЖС-450-10, ГЖС-500-7, ГЖС-600-3, ГЖС-700-2, ГЖС-800-2; КТ400-18, КТ450-10, КТ500-7, КТ600-3, КТ700-2, КТ800-2;
Углеродистая сталь: AISI 1020 - AISI 1060, C30, C40, C45.
Стальные сплавы: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo... и т. д. по запросу.
Нержавеющая сталь: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4401, 1.4301, 1.4305, 1.4307, 1.4404, 1.4571 и другие марки нержавеющей стали.
Латунь, красная медь, бронза или другие сплавы на основе меди-: ZCuZn39Pb3, ZCuZn39Pb2, ZCuZn38Mn2Pb2, ZCuZn40Pb2, ZCuZn16Si4.
Другие материалы в соответствии с вашими уникальными требованиями или в соответствии со стандартами ASTM, SAE, AISI, ACI, DIN, EN, ISO и GB.
▶ Возможности литейного производства по выплавляемым моделям
Максимальный размер: 1000 мм × 800 мм × 500 мм.
Диапазон веса: 0,5 кг - 100 кг
Годовая мощность: 2000 тонн.
Связующие материалы для изготовления оболочек: кремнезем, жидкое стекло и их смеси.
Допуски: по запросу.
▶ Основной производственный процесс
Проектирование моделей и оснастки → Изготовление металлических штампов → Впрыск воска → Сборка суспензии → Изготовление корпуса → Удаление воска → Анализ химического состава → Плавка и заливка → Очистка, шлифовка и дробеструйная обработка → Последующая обработка или упаковка для отправки
▶ Проверка отливок по выплавляемым моделям
Спектрографический и ручной количественный анализ
Металлографический анализ
Проверка твердости по Бринеллю, Роквеллу и Виккерсу
Анализ механических свойств
Испытание на удар при низких и нормальных температурах
Проверка чистоты
Проверка UT, MT и RT
▶ После-процесса кастинга
Удаление заусенцев и очистка
Дробеструйная очистка/пескоструйная обработка
Термическая обработка: нормализация, закалка, отпуск, цементация, азотирование.
Обработка поверхности: пассивация, анодирование, гальваника, горячее цинкование, цинкование, никелирование, полировка, электро-полировка, покраска, GeoMet, Zintec.
Механическая обработка: токарная, фрезерная, токарная обработка, сверление, хонингование, шлифование.
▶ Преимущества процесса литья по выплавляемым моделям:
Отличная и гладкая поверхность
Жесткие допуски на размеры.
Сложные и замысловатые формы с гибкостью дизайна
Возможность отливать тонкие стенки, что позволяет получить более легкий отливочный компонент.
Широкий выбор литых металлов и сплавов (черных и цветных-черных металлов.
При проектировании пресс-формы черновик не требуется.
Уменьшите потребность во вторичной механической обработке.
Низкий расход материала.
▶ Почему вы выбираете RMC для изготовления металлических деталей, отлитых по выплавляемым моделям, на заказ?
Комплексное решение от одного поставщика, начиная от индивидуального проектирования моделей и заканчивая готовыми отливками и вторичными процессами, включая обработку на станках с ЧПУ, термообработку и обработку поверхности.
Предложения по снижению затрат от наших профессиональных инженеров на основе ваших уникальных требований.
Короткие сроки изготовления прототипа, пробного литья и любых возможных технических усовершенствований.
Связанные материалы: силикагель, жидкое стекло и их смеси.
Гибкость производства от небольших до массовых заказов.
Сильные производственные возможности аутсорсинга.
Чтобы лучше узнать о наших возможностях процесса литья по выплавляемым моделям, нажмите на следующую картинку, чтобы перейти на нашу страницу «Возможности литья по выплавляемым моделям»:


горячая этикетка : поставщик стального литья по выплавляемым моделям, поставщик литья по выплавляемым моделям из силиказоля


